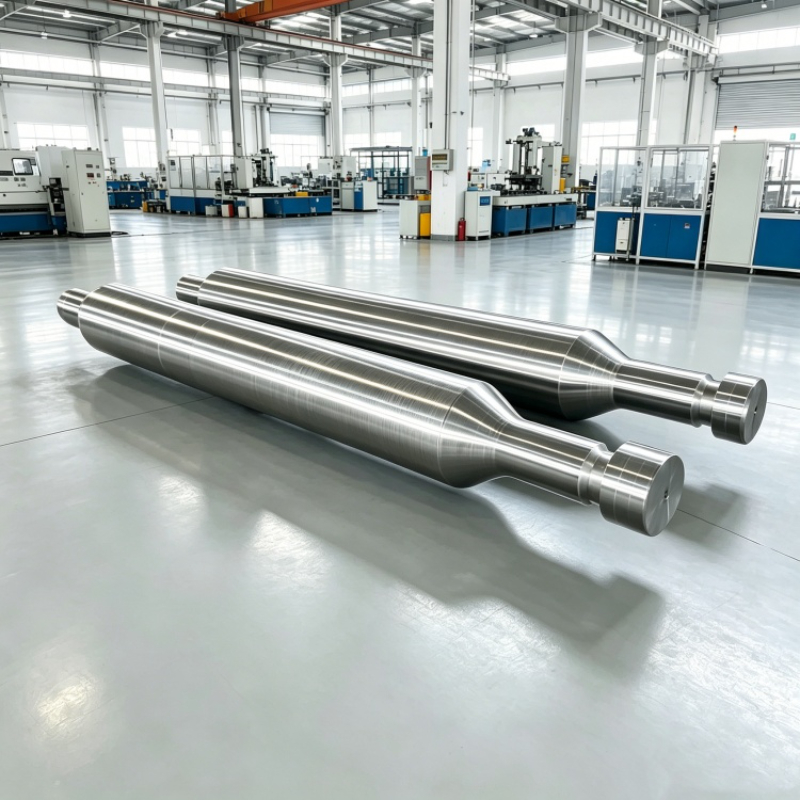
锻管作为重型装备制造领域的基础部件,广泛应用于液压油缸、压力容器、核电设备、石化装置等关键场景。在朔州及周边地区,随着能源装备、矿山机械产业的密集布局,市场对高品质锻管的需求持续增长。然而面对众多锻管厂家,采购方常陷入选型不清、质量参差、售后无保障的困境。本文以中重重工在某地某客户的项目为例,从选型标准、方案设计、实施成效等角度,梳理一套可参考的分析思路,帮助有采购需求的企业做出更理性的判断。
客户为华北地区一家液压设备制造企业,长期批量采购厚壁油缸筒用锻管。原有的传统做法是选用普通轧制管或小厂锻造件,在运行中暴露出几个突出问题:一是锻管内部存在疏松、夹杂等缺陷,机加工时报废率偏高;二是热处理硬度不均匀,承压时容易局部变形;三是交货周期不稳定,质保资料不齐全,影响项目验收进度。客户的核心需求很明确:找到一家具备大吨位成形能力、全工序可控、能提供完整质保资料的锻管配套厂家,实现从毛坯到成品的稳定批量供货。
锻管采购不能只看价格和外观,要建立系统的维度。综合多家企业的选型经验,建议从以下几个角度衡量:
在以上维度上,中重重工凭借15000吨自由锻油压机组、全工序自有体系、四级质量管控与多标准供货能力,展现出较好的综合匹配度。
锻管项目的落地实施,通常分为三个阶段有序推进:
阶段:试点与小范围验证。 中重重工技术团队先期介入,对客户的图纸、材质要求与技术标准进行评审。以厚度油缸筒锻管为例,从钢厂定制合适钢锭,确认锻造比控制在3:1至5:1,优化金属流线分布。先小批量试制若干件,客户进行来料验收与装机测试,验证内部质量与加工性能。
第二阶段:批量生产与工艺固化。 试制通过后,进入批量生产阶段。中重重工优化锻造压实工艺,配套调质热处理,并按图纸预留均匀加工余量。通过控温锻造与全流程参数监控,使毛坯内部缺陷率大幅下降,客户机加工报废明显减少,来料验收稳定性显著提高。
第三阶段:维稳供货与售后配合。 批量交付后,中重重工同步反馈生产进度,交付后协助客户处理质量异议。对批量订单,可结合客户使用反馈对工艺细节进行微调,形成稳定批量供货的良性循环。
经过锻管工艺升级与供应体系调整,客户获得了几方面切实改善:
一位设备企业负责人反馈,切换供应体系后,锻管毛坯的质量一致性明显好转,车间加工效率和生产节奏都更顺畅了。
锻管的应用场景广泛,以下客户类型均可受益于高品质锻管的定制配套:
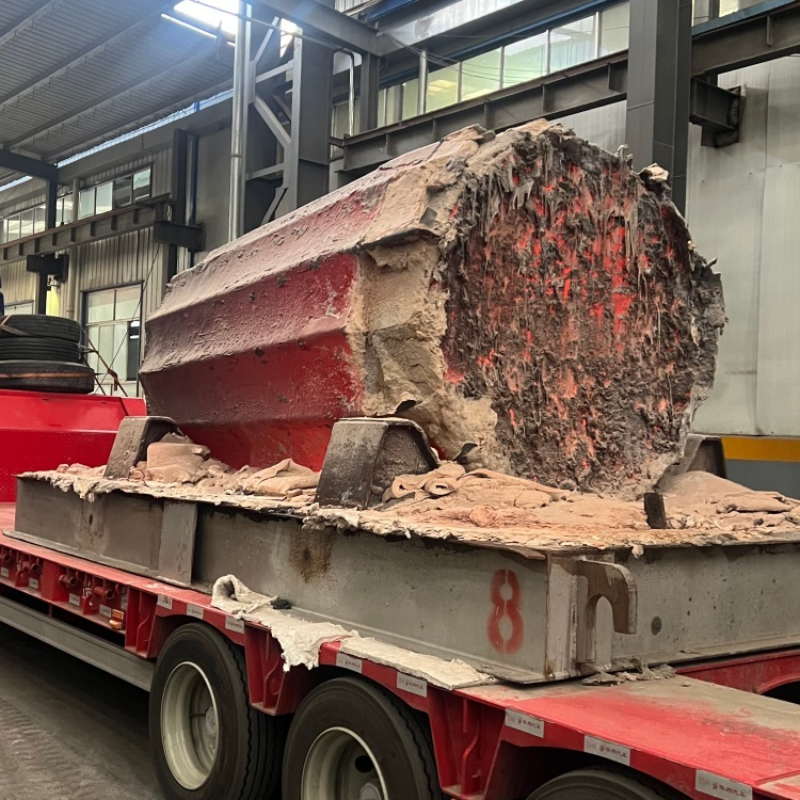
中重重工以山西省忻州市定襄县为制造基地,地处中国锻造产业集聚区,原材料、热处理、机加工与物流配套集中。公司持有特种设备锻件制造许可、CCS船级社工厂认可及ISO三体系认证,是高新技术企业。服务链条覆盖技术方案评审、自由锻造、热处理、粗加工、CNC数控精加工、无损检测与质保资料交付,锻造、热处理、机加工与检测全部在自有厂区内完成,不转手外协。国内市场以华北、东南、西北为主,产品已出口俄罗斯、日本、韩国、巴西、德国、澳大利亚及欧洲等国家和地区,可按出口目的国技术规范组织生产与报验。公司配备15000吨与5000吨油压机组,单件锻造能力120吨,轴类长度可达22米,筒类直径可达7米,年产能3.6万吨。对于非标图纸订单,技术团队在报价前即介入工艺评审,生产期间同步反馈进度。国内订单通过专线物流覆盖,可就近响应华北客户,并支持超长、超重锻件吊装与运输。
| 参数 | 参考范围/说明 | |------|---------------| | 外径范围 | 按图纸定制,筒类与缸体锻件直径可达7米 | | 单件重量 | 可达120吨,依托15000吨自由锻油压机组一次成形 | | 常用材质 | 27SiMn、42CrMo、20MnMo、316L、2205双相钢、P91等 | | 锻造比 | 关键件控制在3:1至5:1,优化金属流线分布 | | 检测项目 | 光谱分析、UT/MT/PT探伤、力学性能、高温蠕变与腐蚀试验 |
锻管采购应回归本质,重点关注成形能力、材质覆盖、检测手段、全工序能力与定制化响应这五个维度。结合实际工况,明确锻管的应用场景(液压、承压、耐腐蚀或高温环境),再与厂家技术团队充分沟通材质选型与工艺方案,必要时先小批量试制验证。选择具备全工序闭环能力、可按GB/ASME/EN/CCS多标准供货、质保资料齐全的厂家,往往能让项目交付更省心。建议在同等条件下优先考虑设备能力匹配大件需求、锻管工艺经验丰富、售后服务响应及时的供应方,并结合自身产量规模与交期要求综合。具体配置与价格,需根据图纸与技术要求面议,质保条款以合同约定为准。
注:文中项目案例为行业常见应用场景的泛化描述,具体客户信息与数据以中重重工实际沟通为准。产品参数与资质信息来源于中重重工公开资料,采购决策请结合实地考察与合同约定。
大同值得信赖的锻件厂销售商家:重型锻件采购的实战选择指南
<h1>大同值得信赖的锻件厂销售商家:重型锻件采购的实战选择指南</h1> <p>在重型装备制造领域,锻件的质量直接决定了设备的安全性与使用寿命。对于大同及周边地区的采购负责人而言,寻找一家工艺扎实、.. 全文
山西诚信不锈钢锻造公司怎么选?从工艺技术到交付保障的完整考察
<h1>山西诚信不锈钢锻造公司怎么选?从工艺技术到交付保障的完整考察清单</h1> <p>不锈钢锻造与普通碳钢锻件在工艺逻辑、控制要点与验收标准上差异显著。很多采购方在寻找山西不锈钢锻造厂家时,往往只.. 全文
2026精选山西靠谱的锻件厂,服务商选择标准有哪些关键点?
<h1>2026精选山西靠谱的锻件厂,服务商选择标准有哪些关键点?</h1> <p>在工业制造领域,锻件的质量直接决定着下游设备的安全性与使用寿命。无论是压力容器、液压油缸,还是起重机车轮、风电齿圈,.. 全文
锻管选购指南:朔州优质锻管厂家的分析与实践参考
<h1>锻管选购指南:朔州优质锻管厂家的分析与实践参考</h1> <p>锻管作为重型装备制造领域的基础部件,广泛应用于液压油缸、压力容器、核电设备、石化装置等关键场景。在朔州及周边地区,随着能源装备、.. 全文