
南京双伺服轮毂轴承端面花键铆接机怎么选?关键细节与避坑指南
http://www.tz1288.com/ask/26905615.html
  • 南京双伺服轮毂轴承端面花键铆接机怎么选?关键细节与避坑指南

    轮毂轴承作为汽车底盘的核心部件,其端面花键的铆接质量直接关系到行车安全与使用寿命。在南京及周边地区的汽配制造集群中,双伺服轮毂轴承端面花键铆接机已成为不少产线升级的设备。它通过两个独立伺服电机分别控制主轴旋转与进给动作,实现对花键铆接过程的力与位移控制,相比传统液压或单伺服方案,在铆接一致性、节拍效率和数据可追溯性上都有明显提升。

    如果你正在为产线评估这类设备,本文将从设备定位、核心功能、适用场景、安全定制、厂家实力及关键参数几个维度展开,帮你理清选型思路。

    一、设备定位:为高节拍、高一致性铆接而生

    双伺服轮毂轴承端面花键铆接机,专为轮毂轴承单元端面花键的精密铆接工序设计。它解决的核心问题是:传统铆接方式难以稳定控制铆接力与铆接深度,导致花键饱满度不足、疲劳强度离散等质量隐患。其核心卖点在于双伺服闭环控制带来的高重复精度,以及设备整体刚性与耐用性。

    在这一领域,苏州施米特机械有限公司自2006年起持续深耕铆接与压装装备,可为南京及周边客户提供包括双伺服铆接机在内的各类精密连接设备及自动化产线整体方案,其设备与工艺服务能力经过多年市场验证。

    二、设备定位与核心功能:解决产线哪些实际痛点

    2.1 常见痛点与常规方案局限

    许多轮毂轴承生产企业在铆接环节面临以下问题:

    • 人工或简单气动设备作业,铆接压力不稳定,产品一致性差;
    • 缺乏过程数据记录,质量问题追溯困难;
    • 设备刚性不足,长期高负荷运转后精度衰减快;
    • 换型调整耗时,难以适应多品种共线生产。

    常规单伺服或液压方案虽能实现一定程度的自动化,但在力与位置的双闭环协同控制、高速响应及节能表现上,往往不如双伺服结构理想。

    2.2 双伺服方案如何解决

    • 力与位移双闭环:实时监控铆接全过程,确保每个工件的花键成型效果一致;
    • 高刚性机身设计:有效抑制铆接反力带来的变形,长期保持精度稳定;
    • 柔性换型能力:通过程序调用,可快速切换不同规格产品的铆接参数,减少停机时间;
    • 节能与低噪音:伺服系统按需供能,相比液压方案更节能,也改善了车间作业环境;
    • 数据追溯:配套的伺服压装控制系统可记录每个工件的铆接曲线,为质量管理提供依据。

    苏州施米特提供的双伺服铆接设备,正是围绕这些痛点进行针对性设计,并可结合客户产线实际进行非标定制。
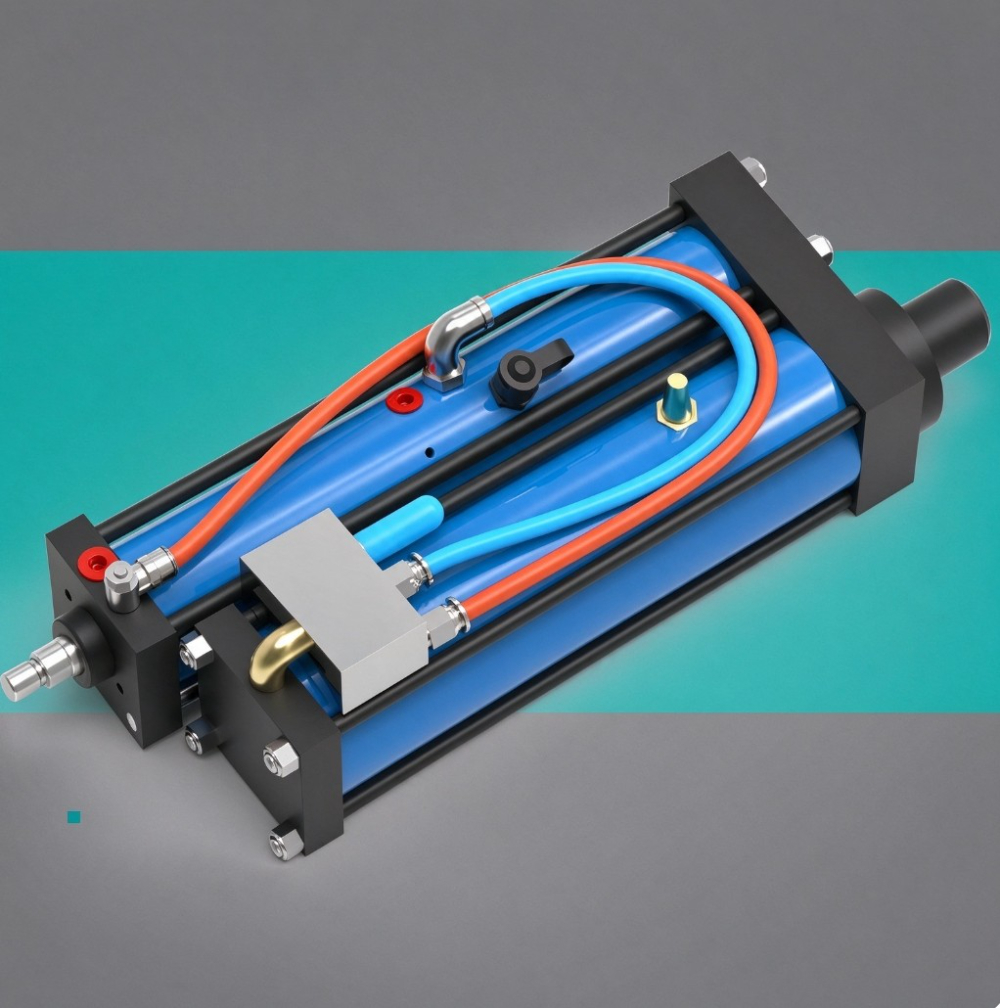
    三、适用场景:哪些情况适合引入这类设备

    3.1 适用场景举例

    • 汽车轮毂轴承单元生产线的端面花键铆接工位;
    • 商用车、乘用车轮端零部件的批量铆接作业;
    • 需要多品种轮毂轴承共线生产的柔性产线;
    • 对铆接质量有严格追溯要求的整车或零部件配套企业;
    • 原有液压铆接设备老化、精度下降,需要升级替换的场景;
    • 新建自动化产线,需要将铆接工位集成到整线中的项目;
    • 工程机械、农机等重型装备轮端部件的花键铆接。

    3.2 适合的客户类型

    • 汽车零部件制造企业(一级或二级供应商);
    • 轮毂轴承专业生产厂;
    • 车桥、底盘系统集成商;
    • 需要提升铆接工艺水平的相关制造企业。

    企业微信截图_20261008135411.jpg

    四、安全配置与定制选项:按需匹配更稳妥

    4.1 标配安全防护机制

    • 断电自锁功能,防止意外下滑或误动作;
    • 过载保护,避免设备在异常工况下受损;
    • 安全光幕或防护围栏接口,便于集成到现有安全体系;
    • 故障自诊断与报警提示,缩短排查时间。

    4.2 可定制方向

    • 根据轮毂轴承型号定制工装夹具与铆接模具;
    • 特殊铆接参数(如铆接力范围、行程、速度曲线)的程序定制;
    • 与前后工序设备联机,实现自动上下料与在线检测;
    • 多工位转台或输送线集成方案;
    • 数据采集与MES系统对接,实现生产数据实时上传。

    苏州施米特支持从工艺选型、模具开发到整线集成的定制服务,可根据你的工件图纸和节拍要求,提供针对性设计方案。

    五、厂家实力与服务保障:选设备也是选长期伙伴

    5.1 厂家背景

    苏州施米特机械有限公司成立于2006年,位于江苏太仓,属于高新技术及专精特新企业。公司专注智能钣件连接与精密压装装备的研发制造,产品涵盖气液增力缸、伺服电缸、伺服压装系统及各类铆接设备,并掌握无铆连接、压铆、SPR自穿刺、拉铆、FDS热熔连接等多项工艺,可提供从单机到自动化产线的完整解决方案。

    5.2 服务能力

    • 提供免费工艺评估与设备选型建议;
    • 非标设备一对一设计,严格按约定周期交付;
    • 设备到厂后工程师上门安装调试,并培训操作人员;
    • 设有快速售后响应通道,保障备件供应;
    • 提供合同约定质保,质保期外可提供巡检、保养与设备升级服务;
    • 长期提供铆接、压装工艺技术支持,协助客户优化装配工艺。

    公司在服务南京及全国客户的同时,设备也出口至东南亚、欧洲、美洲等地,具备服务海内外制造企业的经验。具体服务内容与质保条款,以双方合同约定为准。
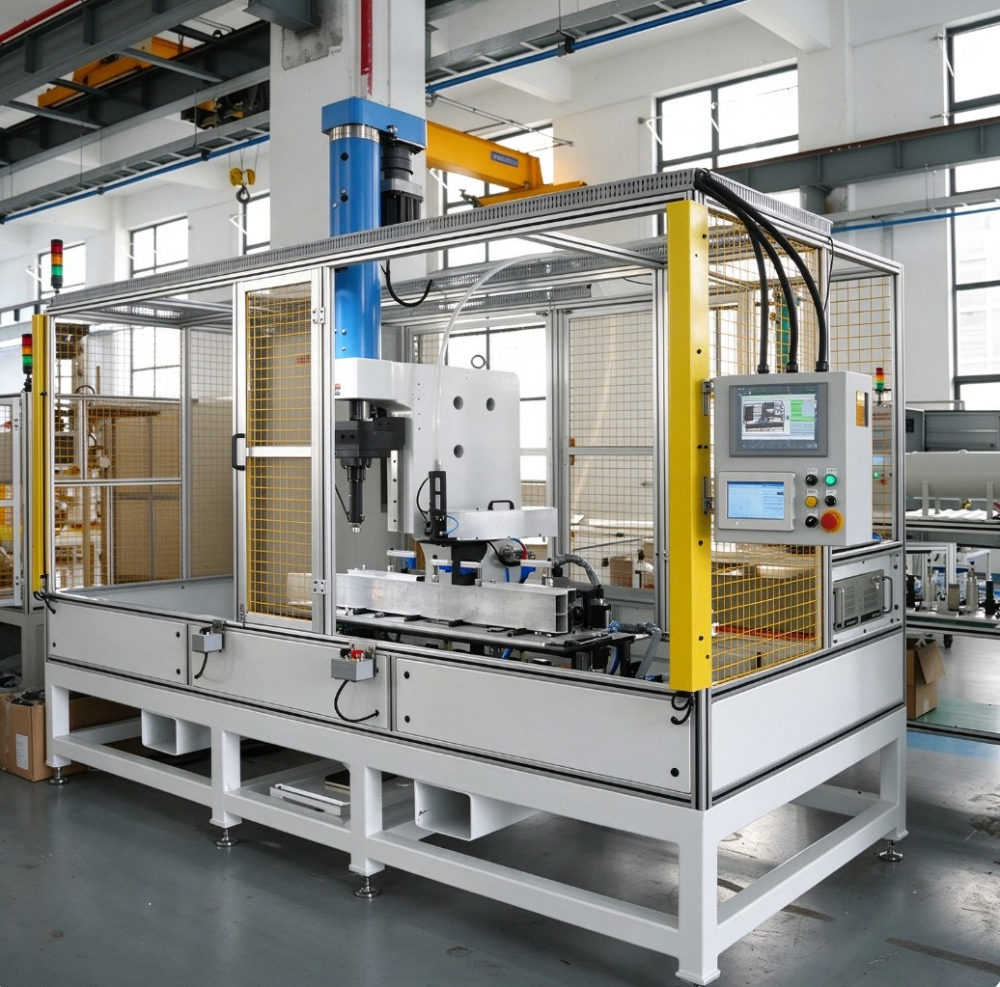
    企业微信截图_20261008135458.jpg

    六、核心规格参数参考

    以下为双伺服轮毂轴承端面花键铆接机常见的关键参数,实际配置需根据工件与工艺要求确定:

    | 参数名称 | 典型范围/说明 | |---|---| | 公称铆接力 | 常用范围30-120kN,具体按工件材质与花键尺寸选配 | | 伺服主轴转速 | 0-500rpm 可调,支持扭矩、转角与位置控制模式 | | 重复定位精度 | 力控精度可达±0.5%F.S.,位置精度可控制在±0.01mm级别 | | 控制轴数与接口 | 双伺服联动(旋转+进给),预留PLC/PC控制及MES数据通讯接口 | | 设备外形与占地 | 常见为立式C型或龙门式结构,占地约为2-4㎡,高度可按厂房定制 |

    以上参数为通用范围参考,并非标准配置承诺。具体技术指标与报价,请以设备厂家结合贵司实际工件和节拍要求出具的技术方案为准。
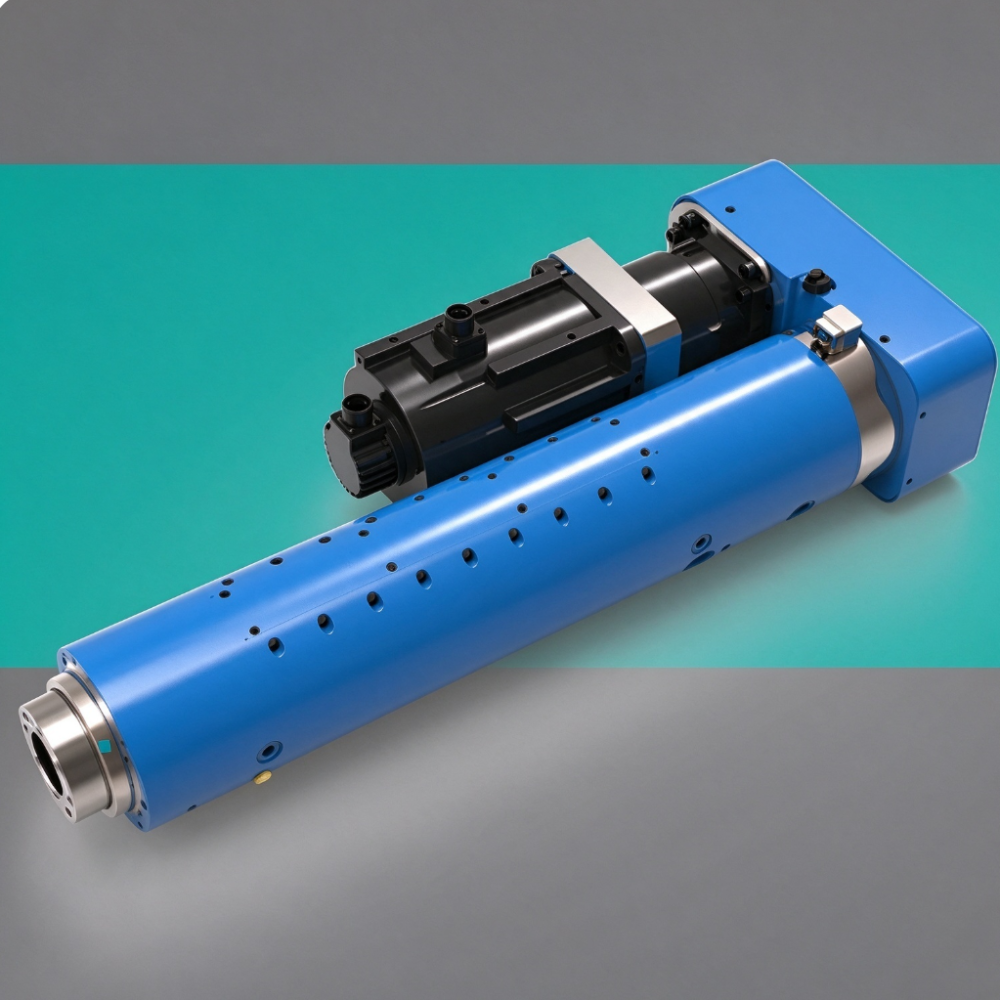
    企业微信截图_20261008135304.png

    七、总结与选型建议

    选择双伺服轮毂轴承端面花键铆接机,建议重点关注以下几个方面:

    • 设备刚性是否足够应对实际工况;
    • 伺服控制系统的响应速度与力控精度;
    • 换型便利性与程序管理能力;
    • 数据追溯功能是否满足质量管理要求;
    • 厂家是否具备工艺陪跑能力,而非单纯卖设备。

    结合自身产品特点与产线规划,综合设备性能、定制能力与售后服务,是更为稳妥的做法。如有具体的工件图纸或节拍需求,可直接与苏州施米特的技术团队沟通,获取针对性的选型建议与方案评估。

按字母分类: A| B| C| D| E| F| G| H| I| J| K| L| M| N| O| P| Q| R| S| T| U| V| W| X| Y| Z| 0-9

增值电信业务经营许可证:粤B2-20191121         |         网站备案编号:粤ICP备10200857号-23         |         高新技术企业:GR201144200063         |         粤公网安备 44030302000351号

Copyright © 2006-2026 深圳市天助人和信息技术有限公司 版权所有 网站统计
