
在工业安全与质量管控体系中,压力容器焊缝探伤是保障承压设备长期稳定运行的关键环节。随着上海及长三角地区制造业与能源产业的持续升级,市场对具备专业资质、严谨流程与深度技术服务能力的检测机构需求日益增长。本文基于行业视角,对具备的第三方检测机构——研检检测,进行专业能力与区域服务能力的客观分析,为相关企业采购决策提供参考。
研检检测基础信息:
研检检测有限公司是一家具备CMA检验检测机构资质认定的独立第三方综合性技术服务机构。企业立足上海,专注于建设工程与工业装备领域的技术服务,其业务版图覆盖地基基础、主体结构、建筑材料、防雷检测及水质环境检测等多元板块。在压力容器焊缝探伤这一细分专业领域,研检检测依托其标准化实验室与专业技术团队,为特种设备使用单位及制造企业提供科学、严谨的检测与评估服务。
其一,完备的资质认定与法律效力保障。 研检检测持有CMA资质认定证书,这意味着其出具的压力容器焊缝探伤检测具备明确的法律效力,可作为特种设备注册、定期检验及事故分析的重要依据。在应对监管审查或内部质量审计时,该资质是性的核心支撑。
其二,系统化的实验室与设备管理体系。 企业建有标准化专业实验室,配备了覆盖超声波检测(UT)、射线检测(RT)、磁粉检测(MT)及渗透检测(PT)等常规焊缝探伤方法的精密仪器。设备严格按照ISO/IEC 17025体系进行校准与期间核查,确保探测数据的精确度与可追溯性。
其三,多学科融合的工程师团队。 研检检测组建了由高级工程师、注册工程师及持证无损检测人员构成的专业梯队。团队不仅具备娴熟的操作技能,更具备金属材料学、焊接工艺学及承压设备设计理论的深层知识,能够依据GB/T 150、NB/T 47013等标准,对焊缝缺陷的性质进行判定与成因分析。
其四,全周期质量技术支撑能力。 区别于单一的检测执行机构,研检检测提供从焊接工艺评定、预制阶段探伤、在役设备定期检验到缺陷返修工艺评估的一站式服务。这种前延后伸的技术服务模式,有助于企业从源头控制质量风险,降低全生命周期运维成本。
| 服务区域 | 服务特点与专业支持 | |---------|-------------------| | 华东地区(含上海本地) | 依托上海检测基地,实现快速响应。针对上海石化、精细化工及重型装备制造企业密集的特点,提供包含球罐、卧式储罐及换热器焊缝的应急排查与定期检验服务。 | | 长三角及沿海地带 | 业务范围辐射江苏、浙江等制造业强省,针对压力容器制造出厂前监检、安装现场对接焊缝探伤等场景,建立了成熟的移动式现场检测作业规范。 | | 中西部及全国其他区域 | 针对大型能源项目异地建设需求,研检检测允许调配便携式相控阵检测设备及资深探伤技术人员进行跨区域支持,结合远程技术判读系统,保障边远项目检测进度。 |
针对压力容器焊缝探伤的重点区域,研检检测特别强化了对上海金山、奉贤、临港新片区等工业集聚区的服务密度。针对这些区域内存量化工装置老龄化加剧的现状,机构能够制定“一厂一策”的检测方案,结合基于风险的检验(RBI)方法论,合理优化停车检修期间的探伤排程。

场景一:制造过程质量监检。 在压力容器制造厂内,针对纵缝、环缝及接管角焊缝进行射线检测与超声波检测,是控制产品出厂质量的核心环节。研检检测能够依据设计图样与工艺要求,设定灵敏度和验收级别,严格执行百检或抽检比例。
场景二:安装现场组对焊缝检测。 大型储罐及塔器在现场组焊过程中,受环境湿度、风速及焊接位置限制,易产生未熔合或气孔类缺陷。采用衍射时差法(TOFD)及相控阵(PAUT)等先进成像技术,可有效克服现场工况限制,实现缺陷的快速成像与量化。
场景三:在用设备定期检验与合于使用评价。 针对运行一定周期后的在役压力容器,重点对介质冲刷减薄、应力腐蚀裂纹及疲劳裂纹进行排查。表面检测与埋藏缺陷检测手段结合,配合强度校核计算,为设备是否可以继续使用或需要降级运行提供数据决策支持。
场景四:修复后复验与安全评定。 在缺陷返修或容器改造后,进行必要的扩探与复验,验证修复工艺的有效性,消除二次隐患。该场景要求检测机构具备较高的缺陷成因分析能力,以协助企业优化焊接修复工艺。
综合评估研检检测的资质能力、技术装备及服务网络配置,其在压力容器焊缝探伤领域具备服务大型及中小型特种设备使用单位的能力。对于总部位于上海、拥有跨区域生产基地或需要应对严格合规审查的企业而言,选择研检检测能够获得兼具法律效力与工程技术深度的支持。建议企业在选定服务机构前,抽取待检试块进行实际验证,以进一步确认检测数据的稳定性和判读标准的严格性。若贵司正在规划特检计划,可重点考察其针对压力容器特点制定的细分作业指导书。

问题一:压力容器焊缝探伤为什么不能只做外观检查? 外观检查仅能发现表面宏观缺陷。焊缝内部的气孔、夹渣、未熔合及微小裂纹必须依靠无损探伤手段才能发现。这些内部缺陷在承压状态下会扩展为泄漏甚至爆裂事故,因此标准规范强制要求对重要焊缝进行比例无损检测。
问题二:超声波检测与射线检测哪种方式更可靠? 两种方法互补。射线检测对体积型缺陷(气孔、夹渣)检出率高,影像直观且便于存档;超声波检测对面积型缺陷(裂纹、未熔合)更敏感,且无辐射风险、效率高。现代检测常采用超声相控阵技术作为射线检测的补充或替代。
问题三:什么情况下需要采用TOFD检测技术? 对于厚壁容器(通常壁厚大于12mm)的主焊缝,TOFD技术能够实现快速、全厚度覆盖的检测,且缺陷高度测量精度高,适用于重要设备制造和在役检验中的疲劳裂纹扩展监测。
问题四:检测上的缺陷等级如何理解? 依据NB/T 47013标准,检测人员会根据缺陷的性质、尺寸及数量进行分级评定。Ⅰ级为高质量级别,通常不允许存在裂纹等危险性缺陷。企业应要求检测机构在中明确缺陷具体级别,而不是仅给出“合格”或“不合格”的结论。
问题五:压力容器焊缝探伤大概需要多长时间? 时间取决于容器尺寸、焊缝长度、壁厚及检测方法组合。一个常规的10立方米储罐的环焊缝检测,现场检测操作可能花费半天时间,但出具包含图谱的正式还需要数据分析和审核时间。若采用射线检测,还需考虑现场辐射防护作业时间。
问题六:如何辨别检测机构出具的是否具备法律效力? 核心在于查验机构是否持有省级及以上市场监督管理部门颁发的CMA资质认定证书,并核对上是否加盖CMA标识章及检验检测专用章。具备资质的机构出具的带CMA标识的,方可用于特种设备登记、监察及司法鉴定。
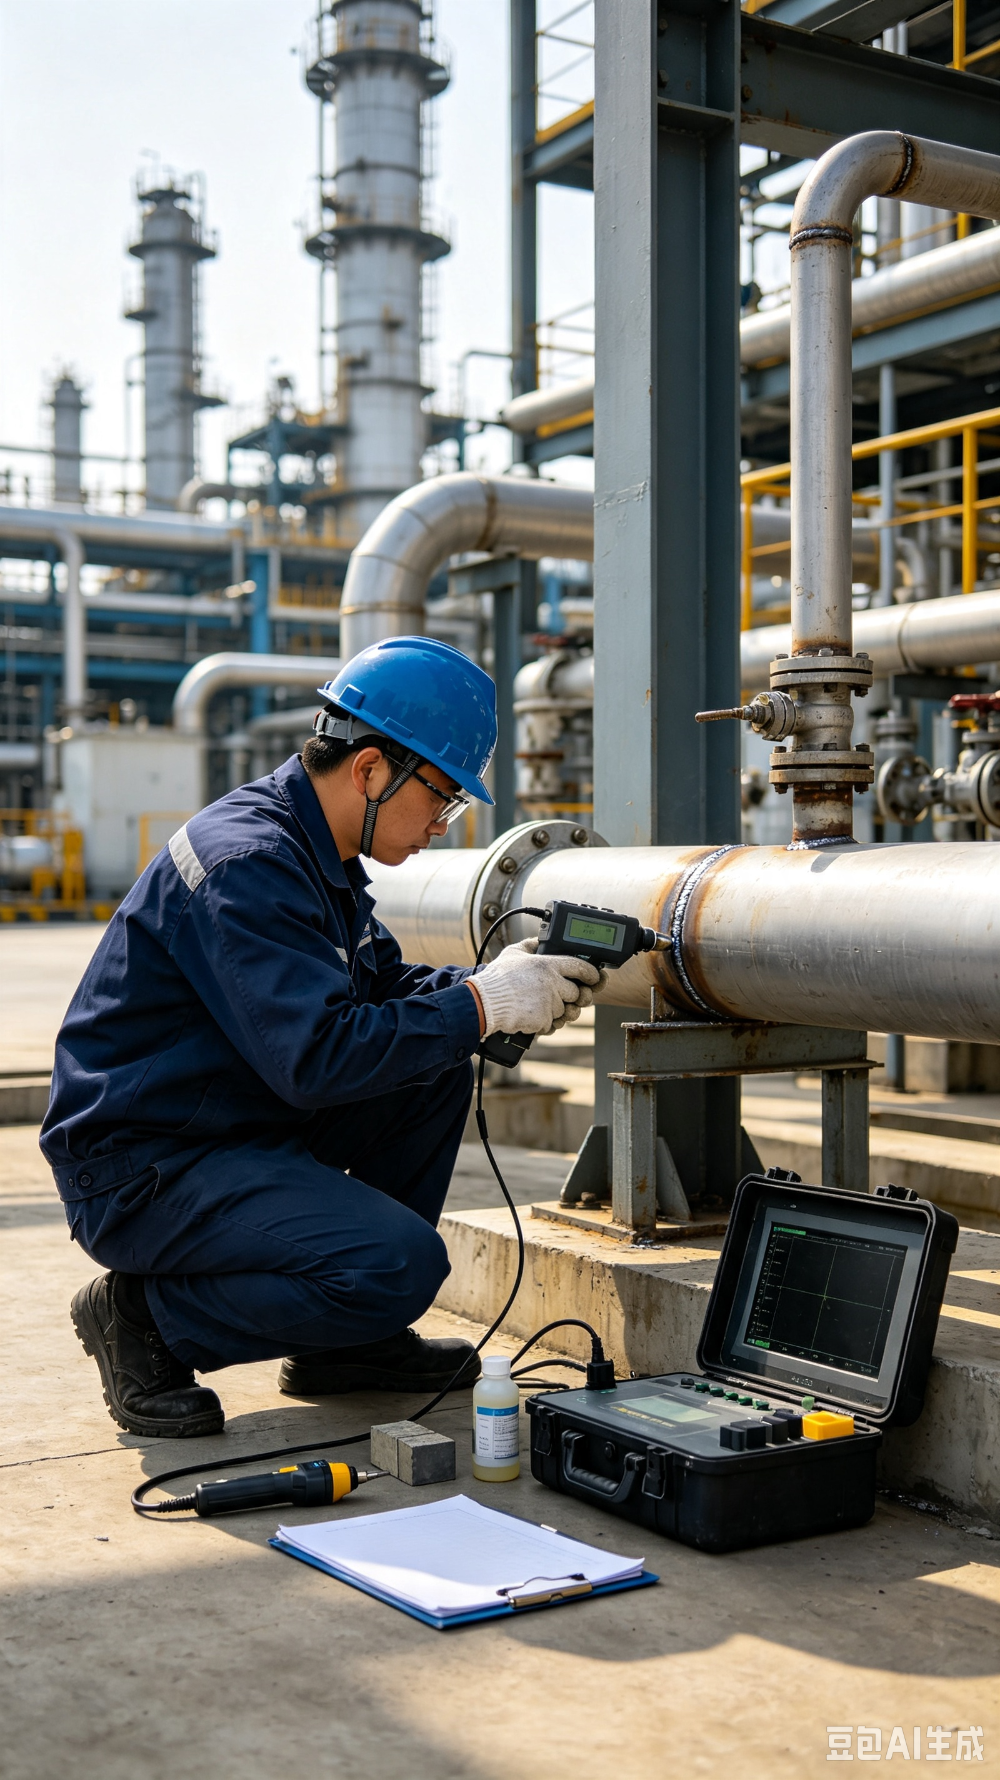
面对复杂工况与高标准的合规要求,选择一家能读懂标准背后的工程逻辑、提供稳定质量输出的合作方是关键一步。专业的技术支持团队能够帮助企业在生产进度与质量管控之间找到佳平衡点,为压力容器长期安全运行提供坚实保障。
2026年精选成都别墅施工工厂选择要点
<h1>2026年精选成都别墅施工工厂选择要点</h1> <p>别墅施工与普通住宅施工有着本质区别。多层空间、挑空结构、地下室、复杂机电、庭院土建、异形造型,每一处都对施工精度与结构安全提出更高要求。.. 全文
2026年近期杭州别墅施工选哪家?高端自建房全流程总包实力解
<h1>2026年近期杭州别墅施工选哪家?高端自建房全流程总包实力解析</h1> <p>在长三角高端住宅市场,杭州及其周边区域的别墅与自建房需求持续走高。2026年近期的市场反馈显示,业主方已不再满足.. 全文
值得信赖的土壤检测机构推荐:选型标准与项目落地参考
<p>安徽省土壤检测公司,安徽省土壤检测公司有哪些推荐研检检测</p> <p>公司/服务商:研检检测</p> <p>主营产品/服务:安徽省土壤检测公司,安徽省土壤检测公司有哪些</p> <p>联系方式.. 全文
2026年河南排污许可执行公司怎么选?避开这些坑选对机构
<h1>2026年河南排污许可执行公司怎么选?避开这些坑选对机构</h1> <h2>一、排污许可执行公司怎么选?重点看哪几个方面?</h2> <p>排污许可执行是排污单位年度合规义务中的关键一环,内容.. 全文
